

Výrobci bloků a závody na výrobu prefabrikátů se často potýkají se stejnými frustrujícími problémy: popraskané hotové bloky, nerovnoměrná pevnost v tlaku, rozměrové odchylky přesahující toleranci a rostoucí hromada vyřazeného materiálu. Každá závada znamená přepracování, opožděné dodávky, reklamace ze staveb a ztracenou marži. Základní příčinou je zřídka jediné selhání. Častěji se jedná o řetězec malých procesních variací, které se hromadí v průběhu dávkování, pěnění, vytvrzování a řezání.
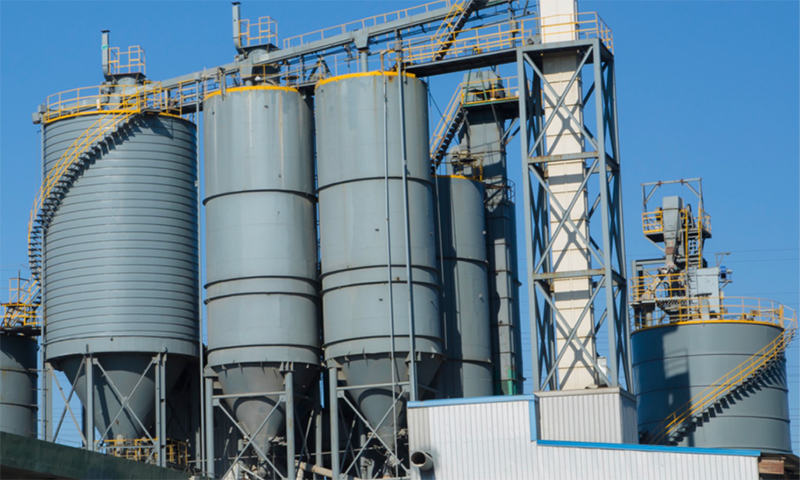
Praktická odpověď spočívá v dobře navrženém Výrobní linka bloků AAC který řídí každou fázi s měřitelnou přesností. Když linka udržuje parametry stabilní od dávkování suroviny až po vytvrzování v autoklávu, výsledek je konzistentní Stabilita materiálu bloku AAC přes tisíce metrů krychlových výkonu. Tento článek vysvětluje, jak moderní Výrobní linka bloků AAC technology dosahuje této stability, na kterých procesních modulech záleží nejvíce, jak se linky vyšší třídy liší od základních konfigurací a co by měli kupující zkontrolovat, než si vyžádají cenovou nabídku.
Proč je stabilita materiálu pro výrobce bloků AAC důležitá
Stabilita není abstraktním cílem kvality. Přímo určuje, kolik z každé šarže lze prodat za plnou cenu. Nestabilní bloky se projevují několika způsoby: smršťovací trhliny, které se objevují několik dní po dodání, kolísání hustoty, které způsobuje nerovnoměrné chování stěny, pevnost v tlaku pod specifikaci a rozměrové tolerance, které ztěžují pokládku zedníkům.
Poptávka ze strany generálních dodavatelů a developerů se zpřísnila s tím, jak se rozšiřují programy šetrné výstavby a prefabrikovaných staveb. Kupující nyní požadují sledovatelnost šarže, zdokumentované výsledky pevnosti a přísnější záruky na rozměry. Závod, který dodává stabilní produkt, získává opakované objednávky, méně reklamací po prodeji a pověst, která podporuje vyšší ceny. V tomto smyslu není výrobní linka pouze nákladovou položkou, ale také základem obchodní pověsti továrny.
Základní technologie výrobní linky AAC Block, která zajišťuje stabilitu
Stabilita se buduje etapa po etapě. Následujících pět modulů tvoří technické jádro vysoce výkonného Výrobní linka bloků AAC a každý z nich přispívá k celkové konzistenci hotového bloku.
Dávkování a homogenizace surovin
Kolísání suché směsi je prvním zdrojem nestability. Automatizované vážicí systémy pro cement, vápno, písek nebo popílek a hliníkový prášek udržují každý recept v úzkých tolerancích. Kontinuální homogenizace zajišťuje, že směs dosáhne jednotného stavu před tím, než vstoupí do mixéru. Závody, které přecházejí na automatické dávkování, často hlásí znatelný pokles v rozložení síly mezi šaržemi během prvních několika měsíců provozu.
Řízení míchání a pěnění kejdy
Fáze napěnění definuje vnitřní strukturu pórů bloku. Konzistentní teplota vody, řízená hustota kejdy a stabilní dávkování hliníkové pasty vytvářejí rovnoměrně rozložené plynové články. Moderní linky měří teplotu a viskozitu kejdy v reálném čase a upravují rychlost podávání tak, aby byla křivka nárůstu stabilní. Jednotné póry jsou jediným největším přispěvatelem k předvídatelné hustotě a pevnosti.
Lisování, předtvrzování a přesné řezání
Po nalití musí zelený koláč odpočívat v kontrolovaném prostředí, dokud nedosáhne správné fáze tuhnutí. Teplotní a vlhkostní zóny zabraňují praskání povrchu a vnitřnímu pnutí. Řezání pak následuje po definovaném časovém okně. Systémy drátu nebo pily s přesným polohováním poskytují rozměrové tolerance, které splňují konstrukční normy a snižují odpad z poškození hran.
Autoklávový vytvrzovací systém
Autokláv je místo, kde materiál získává svou konečnou pevnost a rozměrovou stálost. Tlak a teplota musí sledovat přesný profil, přičemž fáze ohřevu, udržování a chlazení se řídí nezávisle. Odchylky ve vytvrzovací křivce patří mezi nejčastější příčiny praskání a rozptylu pevnosti. Linky vybavené řízením autoklávu se záznamem dat umožňují operátorům sledovat každý cyklus zpět k jeho hotové dávce.
Centrální inteligentní řízení přes plnou čáru
Programovatelný logický ovladač propojený se senzory na každé stanici spojuje proces dohromady. Recepty se ukládají digitálně, při odchylkách parametrů se spouští alarmy a záznamy o výrobě zůstávají k dispozici pro audity kvality. Tento centralizovaný přístup proměňuje jednotlivé stroje v koordinovaný systém, což je to, co v konečném důsledku udržuje výstup konzistentní během dlouhých výrobních sérií.
Dobře sehraný Výrobní linka bloků AAC udržuje každou stanici v kroku s další. Slabý článek kdekoli v řetězu, jako je nekalibrovaná dávkovací jednotka nebo autokláv s nestabilním tlakem, může vrátit zisky jinde.
Běžné versus vysoce stabilní výrobní linky
Ne každá řada na trhu funguje stejně. Společné jsou dvě konfigurace a rozdíl mezi nimi se jasně projevuje v dlouhodobé kvalitě výstupu.
| Faktor | Základní manuálně asistovaná linka | Automatizovaná linka s uzavřenou smyčkou |
|---|---|---|
| Dávkování accuracy | Ruční kontroly, širší variace | Automatické vážení, těsná tolerance |
| Kontrola pěnění | Periodické nastavení operátorem | Zpětná vazba teploty a viskozity v reálném čase |
| Konzistence vytvrzování | Pevné cykly, omezená data | Naprogramované profily s plným protokolováním |
| Typická míra odmítnutí | Vyšší a hůře předvídatelné | Nižší a snadněji dohledatelné |
| Skryté náklady v průběhu času | Přepracování, nároky na stránky, ztracené objednávky | Méně závad a silnější opakované obchody |
Nižší pořizovací cena může na první pohled vypadat lákavě, ale skryté ztráty z vad často převyšují počáteční úspory během pár výrobních sezón. Závody, které plánují škálovat výstup nebo vstoupit na náročné projektové trhy, obvykle zjistí, že automatizovaná konfigurace s uzavřenou smyčkou se vrátí spolehlivěji.
Kontrolní seznam, než požádáte o nabídku AAC Block Production Line
Kupující, kteří definují své požadavky, jasně obdrží přesnější návrhy a vyhnou se pozdějším nákladným revizím. Následující body pomáhají sladit specifikaci se skutečnými cíli závodu.
- Potvrďte cílovou měsíční produkci, obvykle vyjádřenou v metrech krychlových, jako je 5 000, 10 000 nebo 20 000 m3 za měsíc.
- Rozhodněte se pro úroveň automatizace, od poloautomatických systémů vhodných pro menší závody až po plně automatické konfigurace pro nepřetržitou velkoobjemovou výrobu.
- Sdílejte místní podmínky surovin, včetně jakosti cementu, dostupnosti popílku nebo písku a obsahu vlhkosti, takže dávkovací systém může být navržen podle nich.
- Zeptejte se na podporu při uvádění do provozu, školení obsluhy, dodávky náhradních dílů a technickou pomoc po instalaci.
- Vyžádejte si pokyny pro receptury, protože mnoho nových operátorů má potíže s úpravou receptur směsi pro místní materiály a tato podpora přímo ovlivňuje počáteční stabilitu.
Pokud plánujete nový závod nebo modernizujete stávající, sdělte svůj cíl výstupu a podrobnosti o místním materiálu, abyste získali technický plán na míru. Kontaktujte dodavatele prostřednictvím Výrobní linka bloků AAC stránku pro přizpůsobenou nabídku a diskusi o cenách.
Často kladené otázky o stabilitě výrobní linky bloku AAC
Q1: Může modernizovaná výrobní linka bloků AAC snížit míru praskání?
Ano. Praskání je obvykle spojeno s nerovnoměrnými podmínkami před vytvrzením, nestabilními profily autoklávu a nekonzistentním chováním kaše. Linky s automatickou regulací teploty, přesným dávkováním a protokolovanými vytvrzovacími cykly řeší tyto základní příčiny, což obvykle v průběhu času snižuje frekvenci praskání.
Q2: Co nejvíce ovlivňuje stabilitu materiálu bloku AAC během výroby?
Dávkování accuracy and foaming consistency have the greatest influence. Variation in raw material ratios or slurry temperature changes the pore structure, which then affects density and strength. Autoclave control is equally important because it sets the final dimensional and mechanical properties.
Q3: Jaké faktory určují náklady na kompletní výrobní linku bloků AAC?
Cena závisí především na cílové kapacitě, úrovni automatizace, počtu procesních stanic, velikosti autoklávu a rozsahu instalace a školení. Konečný návrh také ovlivňují místní surovinové podmínky a potřeby přizpůsobení. Podrobný seznam požadavků je nejlepší způsob, jak získat přesnou nabídku.
Q4: Je výrobní linka bloků AAC vhodná pro suroviny na popílek a písek?
Ano. Mnoho zařízení pracuje s popílkem, pískem nebo směsí obojího. Dávkovací a suspenzní systémy musí být nakonfigurovány pro specifické chemické složení a velikost částic místních materiálů, a proto by vzorky surovin měly být přezkoumány ve fázi plánování.
Q5: Jakou poprodejní podporu by měl kupující očekávat během uvádění do provozu?
Spolehlivý dodavatel by měl poskytnout pokyny k instalaci, podporu zkušební výroby, školení obsluhy, pomoc s úpravou receptury a jasný plán náhradních dílů. Podpora během prvních produkčních měsíců je zvláště cenná, protože časné vyladění parametrů má největší vliv na dlouhodobou stabilitu.
Budování dlouhodobé stability od začátku
Stabilní hotové bloky jsou výsledkem disciplinované kontroly v každé fázi procesu. Upgrade na moderní Výrobní linka bloků AAC technology je nejpřímější cesta ke spolehlivosti Stabilita materiálu bloku AAC , méně defektů a silnější tržní důvěryhodnost. Závody, které investují do automatického dávkování, přesné kontroly pěnění, konzistentního vytvrzování v autoklávu a centralizovaného monitorování, se umístí tak, aby splňovaly rostoucí standardy zelené a prefabrikované výstavby.
Pokud hodnotíte nový projekt nebo modernizaci linky, zašlete svůj cílový měsíční výkon a podrobnosti o místních surovinách, abyste obdrželi návrh konfigurace a cenovou nabídku přizpůsobenou vašemu závodu.