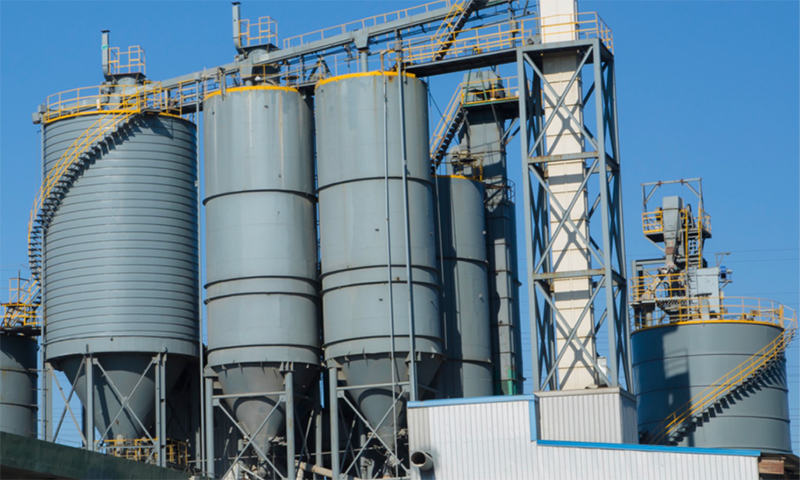


An Výrobní linka bloků AAC není sbírka samostatných strojů. Je to integrovaný proces, ve kterém musí spolupracovat jemnost mletí, přesnost dávkování, teplota lití, tolerance řezání a křivky autoklávu. Slabost v kterémkoli jednotlivém stupni se šíří celou linkou a projevuje se jako kolísání hustoty, praskání nebo vyřazení rozměrů. Tento článek sleduje úplný technický řetězec od přípravy surovin až po manipulaci s hotovými produkty a uzavírá praktický kontrolní seznam hodnocení dodavatelů pro kupující, kteří potřebují porovnat návrhy blokových závodů AAC na technické látce spíše než samotnou cenu.
Čím se výrobní linka bloků AAC liší od konvenční výroby bloků
Konvenční výroba betonových bloků se spoléhá na vibrace a zhutňování pro zhuštění cementem spojené směsi. Autoklávovaný pórobeton má jinou fyzikální a chemickou cestu. Objem hotového bloku vzniká plynotvornou reakcí uvnitř směsi a konečná pevnost se vyvíjí v tlakové nádobě spíše než pouhou hydratací při teplotě okolí.
Dva definující mechanismy
- Plynová pěna: Činidlo na bázi hliníku reaguje v alkalické kaši a vytváří bublinky plynu, které rozšiřují směs do porézního zeleného tělesa.
- Vytvrzování v autoklávu: Řezané surové těleso se vytvrzuje pod tlakem nasycené páry, kde se tvoří hydráty křemičitanu vápenatého a dodávají materiálu konečnou krystalickou pevnost.
Výsledné materiálové výhody
- Hustota za sucha typicky mezi 400 a 800 kg/m3, což snižuje zatížení konstrukce.
- Tepelná vodivost je podstatně nižší než u hutného betonu, což zlepšuje energetickou náročnost budovy.
- Velkoobjemové využití průmyslových vedlejších produktů, jako je popílek, struska a důlní hlušina.
Tyto výhody jsou realizovány pouze tehdy, když je výrobní linka bloků AAC navržena jako synchronizovaný systém. Kvalitní autokláv nedokáže kompenzovat špatnou kázeň dávkování a přesný řezací systém nedokáže zachránit zelené těleso, které bylo nalito při špatné teplotě.
Fáze 1: Příprava surovin jako základ kvality
Kvalita ve výrobní lince AAC je určena před tím, než je míchačka vůbec naplněna. Distribuce velikosti částic, chemická aktivita a konzistence dávkování v této fázi nastavují strop pro vše, co následuje.
Broušení křemičitého materiálu
Zdrojem oxidu křemičitého je popílek nebo písek. Jemnost mletí přímo ovlivňuje reaktivitu směsi a konečný vývoj pevnosti.
- Cílová jemnost: 200 až 300 mesh.
- Zbytek na sítu: méně než 15 procent.
- Spotřeba energie v kulovém mlýnu je hlavní provozní náklad a měla by být vyhodnocena s ohledem na cíle pro průchodnost a jemnost.
Příprava vápenatého materiálu
Nehašené vápno se drtí a mele na aktivní, konzistentní prášek. Obsah CaO by měl být řízen na 85 procent nebo vyšší. Změny v aktivitě vápna posouvají okno pěnění a způsobují kolísání hustoty napříč výrobní šarží.
Dávkování hliníkového prostředku
Pěnidlo na bázi hliníku se používá ve velmi malých množstvích, ale jeho přesnost dávkování je kritická. Odchylka plus nebo mínus 0,1 procenta může posunout hotovou hustotu mimo specifikaci. V dobře navrženém blokovém závodě AAC je hliníkový dávkovací okruh izolován, teplotně řízen a ověřen zpětnou vazbou.
Odstraňování železa a manipulace s materiálem
Magnetická separace s rychlostí odstraňování 99 procent chrání mlýny, čerpadla a řezací dráty před kovovými úlomky. Nekonzistentní podávání ze skladiště surovin vytváří následné chyby při dávkování, které žádný kontrolní systém nemůže plně opravit.
Fáze 2: Dávkování a míchání podle přesné disciplíny
Dávkování je místo, kde se teoretický návrh směsi setkává se skutečným chováním materiálu. Malé chyby ve vážení nebo sekvenování způsobují velké chyby v konečném produktu. Ukázněná výrobní linka bloků AAC považuje dávkování za řízený proces, nikoli za ruční nakládání.
Automatické vážení řízené PLC
Moderní výrobní linky AAC používají vážicí systémy řízené PLC se standardem přesnosti plus minus 0,3 procenta. To platí pro křemičitý materiál, vápno, cement, sádru, hliníkové činidlo a vodu. Každá váha by měla mít nezávislé záznamy o kalibraci a automatickou kompenzaci nánosu materiálu.
Řízení teploty kejdy
Teplota lití je obvykle řízena mezi 40 a 45 stupni Celsia. Tato řada podporuje rovnoměrnou tvorbu plynu a konzistentní chování při tuhnutí. Pokud je kaše příliš studená, pěna je pomalá a nerovnoměrná. Pokud je příliš horká, může směs ztuhnout ještě před dokončením reakce plynu.
Doba míchání a rovnoměrnost
Doba míchání musí být dostatečně dlouhá, aby se hliníkové činidlo rovnoměrně rozptýlilo, ale ne tak dlouho, aby reakce začala uvnitř mixéru. V praxi je mísící cyklus definován reaktivitou vápna a objemem vsázky.
Důsledky volné dávkovací disciplíny
- Rozdíly v hustotě mezi šaržemi se zvyšují.
- Míra odmítnutí se zvyšuje ve fázi řezání a autoklávu.
- Časy cyklů autoklávu se stávají nekonzistentní, dochází k plýtvání párou.
Chyba při dávkování o několik desetin procenta v hliníkovém činidle se může promítnout do posunu hustoty, který ovlivní strukturální a tepelné vlastnosti celé výrobní šarže.
Fáze 3: Proměnné nalévání, pěnění a předtvrzování, které rozhodují o výsledku
Po promíchání se kaše nalévá do forem, kde dochází k pěnící reakci a počátečnímu tuhnutí. Jedná se o časově citlivou fázi s úzkými provozními okny.
Pěnová reakce
Hliníkové činidlo reaguje v alkalické kaši a vytváří bubliny plynu. Tyto bubliny roztahují směs na několikanásobek jejího původního objemu a vytvářejí porézní strukturu, která definuje autoklávovaný pórobeton. Rychlost reakce závisí na teplotě, alkalitě a jemnosti hliníkového činidla.
Okno doby před vytvrzením
Před vyjmutím z formy a řezáním musí surové těleso dosáhnout dostatečné tvrdosti. Předtvrzovací okno je rovnováha:
- Pokud je tělo vyjmuto z formy příliš brzy, postrádá pevnost a zhroutí se nebo se zdeformuje.
- Pokud je demontován příliš pozdě, tělo příliš ztvrdne a může zablokovat nebo přetížit řezací stanici.
Okolní teplota a vlhkost
Dílenská teplota a relativní vlhkost ovlivňují schnutí povrchu a vývoj tvrdosti. V chladném klimatu mohou místnosti před vytvrzováním vyžadovat vytápění. V horkých a suchých podmínkách může ztráta povrchové vlhkosti způsobit tvorbu krust, které narušují kvalitu řezu.
Praktické kontrolní body
- Zaznamenejte teplotu lití pro každou formu.
- Sledujte výšku vzestupu pěnící směsi.
- Před vyjmutím z formy použijte penetrační test nebo sondu tvrdosti.
- Spíše než se spoléhat na úsudek operátora udržujte stabilní prostředí před vytvrzením.
Fáze 4: Přesnost řezání, která určuje výnos
Řezání převádí velké zelené tělo na bloky konečných rozměrů. Přesnost tohoto stupně přímo ovlivňuje výtěžnost materiálu, účinnost plnění autoklávu a množství recyklovatelného odpadu.
Podélné a příčné řezání
Moderní výrobní linky bloků AAC využívají kombinaci podélného a příčného řezání. Surové těleso nejprve prochází vertikálním drátovým řezáním, poté horizontálním drátovým řezáním. Každá osa musí být nezávisle řízena tak, aby rozměrové tolerance zůstaly v rozmezí plus minus 1 milimetr.
Správa řezacího drátu
Napnutí drátu, opotřebení a intervaly výměny jsou kritické. Opotřebovaný drát vytváří širší zářezy, zvyšuje odpad a může zanechávat drsné povrchy. Plánovaná výměna na základě objemu výroby je spolehlivější než výměna založená pouze na vizuální kontrole.
Využití odpadu
Řezáním vzniká zelený odpad, který lze vrátit zpět do míchačky. Dobře navržený systém obnovy dokáže znovu využít až 95 procent tohoto materiálu, čímž se sníží spotřeba surovin a náklady na likvidaci.
| Parametr | Cíl | Dopad odchylky |
|---|---|---|
| Tolerance řezu | plus nebo mínus 1 mm | Rozměrové odmítnutí, špatné uložení kloubu |
| Výměna drátu | Na základě objemu | Drsný povrch, zvýšená ztráta řezu |
| Využití odpadu | Až 95 procent | Vyšší cena surovin |
Fáze 5: Vytvrzování v autoklávu a konečná transformace
Vytvrzování v autoklávu je fáze, kdy se ze zeleného tělesa stává hotový AAC produkt. Profil tlaku a teploty určuje krystalickou strukturu, pevnost a rozměrovou stabilitu.
Křivka tlaku a teploty
Typické podmínky autoklávování jsou tlak nasycené páry 1,2 MPa a přibližně 188 stupňů Celsia. Cyklus má tři fáze:
- Nárůst tlaku: Postupné zvyšování, aby se zabránilo tepelnému šoku a praskání.
- Konstantní tlak: Období, během kterého se tvoří hydráty křemičitanu vápenatého a rozvíjí se síla.
- Uvolnění tlaku: Řízená redukce, aby se zabránilo rychlé expanzi a vnitřnímu napětí.
Energetická optimalizace
Spotřeba páry je jedním z největších provozních nákladů na výrobní lince autoklávovaného pórobetonu. Tepelné výměníky, které rekuperují odpadní páru, mohou vrátit až 70 procent energie do dalšího cyklu, čímž se sníží zatížení kotle a celkové náklady na energii.
Běžné závady autoklávu
- Praskání z příliš rychlého nárůstu tlaku.
- Neúplný vývoj pevnosti z nedostatečné doby konstantního tlaku.
- Poškození povrchu rychlým uvolněním tlaku.
Fáze 6: Manipulace s hotovým výrobkem, kontrola a balení
Po autoklávování musí být produkt oddělen, zkontrolován a připraven k přepravě. Hrubé zacházení v této fázi může poškodit hrany a rohy a proměnit technicky dobrý produkt v odmítnutý.
Separace a zvedání
Protože bloky AAC jsou autoklávovány ve velkých koláčích, musí být rozděleny na jednotlivé bloky. Stroj na dělení koláčů a zvedací zařízení hotového výrobku spolupracují na oddělení vrstev bez nárazového zatížení. Synchronizace těchto dvou systémů určuje kvalitu hran.
Inspekční standardy
| Majetek | Typický standard |
|---|---|
| Pevnost v tlaku | 3,5 MPa nebo vyšší |
| Hustota za sucha | 400 až 800 kg/m3 |
| Rozměrová tolerance | V rámci stanovených limitů |
Balení a ochrana hran
Obal chrání produkt během skladování a přepravy. Chrániče hran, napětí pásku a stabilita palety by měly být specifikovány tak, aby výrobek dorazil na staveniště bez třísek. U exportních objednávek může být vyžadována také ochrana proti vlhkosti.
Jak hodnotit dodavatele blokové výrobní linky AAC
Hodnocení dodavatele je bodem, kdy se technický obsah stává nákupním rozhodnutím. Cílem není najít nejnižší cenu, ale identifikovat dodavatele, jehož technické schopnosti odpovídají dlouhodobým provozním požadavkům závodu.
Ověření technické způsobilosti
- Má dodavatel vlastní programovací tým PLC?
- Provozuje dodavatel CNC obráběcí zařízení pro kritické součásti?
- Může dodavatel poskytnout kompletní vývojový diagram procesu, schéma řízení a tabulku materiálové bilance?
- Má dodavatel zkušenosti s konkrétními surovinami dostupnými u vás?
Klíčové provozní ukazatele
| Indikátor | Benchmark |
|---|---|
| Sazba včasného doručení | 97 procent nebo více |
| Doba odezvy | 2 hodiny nebo méně |
| Míra opakování nákupu | Záznam vracejících se zákazníků |
Dokumenty na vyžádání
- Vývojový diagram procesu s kapacitou v každé fázi.
- Filozofie řízení a popis architektury PLC.
- Tabulka materiálové bilance zobrazující vstup a výstup v každé fázi.
- Profil cyklu autoklávu a odhad spotřeby energie.
- Seznam náhradních dílů s doporučenými skladovými zásobami.
Vyžádejte si vlastní cenovou nabídku nebo si stáhněte úplný list se specifikacemi, abyste mohli porovnat požadavky svého projektu s podrobným technickým návrhem.
Často kladené otázky
Q1: Jaká je typická dodací lhůta pro výrobní linku bloků AAC?
Dodací lhůta pro kompletní výrobní linku bloků AAC je obvykle 45 až 60 dní po schválení návrhu, v závislosti na kapacitě a rozsahu automatizace. Příprava staveniště a základní práce by měly být koordinovány paralelně, aby se předešlo zpožděním.
Q2: Jaké možnosti kapacity jsou k dispozici pro výrobní linku bloků AAC?
Standardní možnosti kapacity se pohybují od 50 000 do 600 000 metrů krychlových za rok. Výběr závisí na poptávce na místním trhu, dostupnosti surovin a plánovaném rozsahu hustoty produktu. Menší kapacity jsou vhodné pro regionální trhy, zatímco větší kapacity slouží distribuci do více regionů.
Q3: Kolik stojí výrobní linka bloku AAC?
Náklady se liší podle kapacity, úrovně automatizace, počtu autoklávů a požadavků na přípravu surovin. Kompletní blokový závod AAC zahrnuje systémy mletí, dávkování, lití, řezání, autoklávování a balení. Nejpřesnějším přístupem je vyžádat si vlastní cenovou nabídku na základě vaší konkrétní kapacity a materiálových podmínek.
Q4: Jaké suroviny lze použít ve výrobní lince AAC?
Mezi běžné zdroje oxidu křemičitého patří popílek, říční písek, křemenný písek a důlní hlušina. Mezi zdroje vápníku patří nehašené vápno a cement. Jako regulátor tuhnutí se používá sádra a pro pěnění prostředek na bázi hliníku. Návrh směsi musí být přizpůsoben chemickému složení místně dostupných materiálů.
Q5: Jak dlouho trvá dosažení plné výroby po instalaci?
Uvedení do provozu obvykle trvá několik týdnů, po nichž následuje zkušební období výroby, během kterého se optimalizuje návrh směsi a cyklus autoklávu. Většina závodů dosáhne stabilní plné výroby během dvou až tří měsíců po úspěšném uvedení do provozu.
Proč je dlouhodobá stabilita důležitější než počáteční cena
Dobře navržená výrobní linka bloků AAC vytváří hodnotu díky konzistentní hustotě, nízké míře zmetkovitosti a řízené spotřebě energie v průběhu let provozu. Počáteční kupní cena je pouze jednou složkou celkových nákladů na vlastnictví. Energie mletí, spotřeba páry v autoklávu, životnost řezacího drátu a míra využití odpadu – to vše ovlivňuje skutečné náklady na metr krychlový hotového výrobku. Odběratelé, kteří hodnotí dodavatele na základě technické dokumentace, schopností řídicího systému a provozních benchmarků, mají lepší pozici pro výběr linky, která po uvedení do provozu spolehlivě funguje.
Chcete-li projednat cílovou kapacitu a podmínky surovin s technickým týmem, požádejte o přizpůsobený návrh a kontrolu technických specifikací.